AR眼镜量产遇鬼影脱胶?选对光学粘接材料是关键
专门开发的光学粘合剂可将光学元件粘接和固定在最佳位置,无论是单独粘接还是直接粘接在晶圆或面板上。每一项粘接应用都必须同时满足严格的光学、机械和热学性能:组件必须以微米级精度对准,边缘需进行黑色遮边处理以抑制杂散光,扬声器也需通过粘接确保声音清晰可靠。
现在, AR眼镜的光波导技术迭代的速度是越来越快的, 整机的外观做得是越薄的, 亮度也是越亮的。但是, 在量产了之后, 鬼影这个情况、脱胶这个问题, 是反复出现的比较多, 根子往往不是在设计上面出问题的, 问题主要是出在那种用来黏贴的胶水上头了。
鬼影杂散光真凶
进入2025年下半年以后, 有好几款AR眼镜进行了小批量的试产工作, 在这些设备上出现了画面有比较明显鬼影的情况, 通过事后排查才发现了原因所在, 原因是衍射光波导和基板这两个部分中间的粘接层的折射率存在着不匹配的问题, 结果就在界面上产生了反射现象, 并且这种界面的反射并没有被有效地抑制住。
这种透明胶的折射率可以在1.49到1.72的范围里进行调节, 它具有高透光的特点, 同时低雾度, 能够定制匹配不同的光路设计, 从而从源头上减少界面反射和光损。
黑色遮边压杂散光
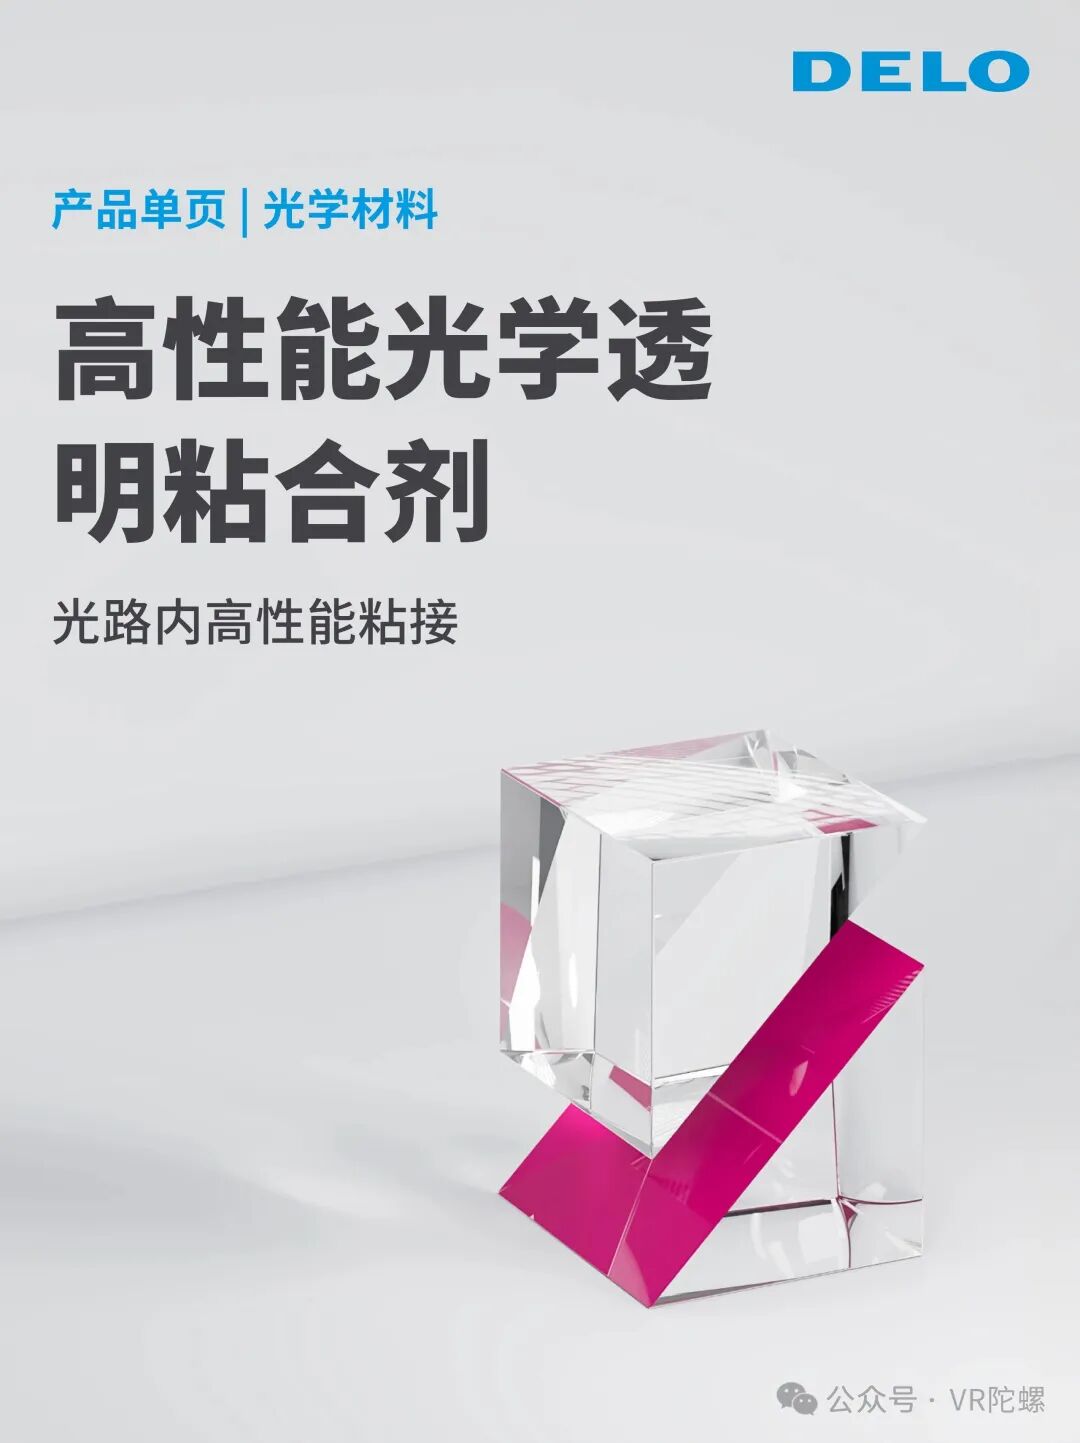
元件边缘的散射光会直接造成画面出现眩光和虚影。因此, 可以在基板薄的边缘处涂布高吸收聚合物, 即便涂层很薄, 也能够获取足够的光学密度值, 也就是OD值。
使用纯UV固化技术并配合气动喷射阀来实施点胶操作, 将胶水精确地施加在宽度小于1毫米的基板边缘位置, 所达成的生产节拍能够符合AR产线的各项要求。
冷热循环后脱胶
在进行完零下20度到85度的冷热循环测试以及振动测试之后, 出现了元件偏移和脱胶的现象。这种情况的本质原因, 主要是粘接强度与热膨胀系数这两者之间没有匹配好所导致的。
在进行光学胶选型的时候, 咱们必须把光学指标、机械指标以及热学指标这三项都严格卡住。导热和减震这两个功能需要采用一体化设计的方式进行考虑和处理, 不能够仅仅只去盯着粘接强度这一项来看待整个选材过程。
微米级对准
增强现实这种设备, 它是消费类设备里对制造要求最高的那个级别, 里面的组件对准精度都要达到微米这个层级。然后, 胶层的厚度, 还有固化时候的收缩率, 这两个东西直接决定了最终的位置精度到底怎么样。
在设计开始的阶段, 就必须考虑如何匹配产线的高UPH节拍需求。因为胶体的固化速度以及相关的工艺容错窗口, 实际上没有办法做到很宽裕或者拉开差距。所以产品的良率问题在根本上就没办法得到有效提升。
扬声器粘接
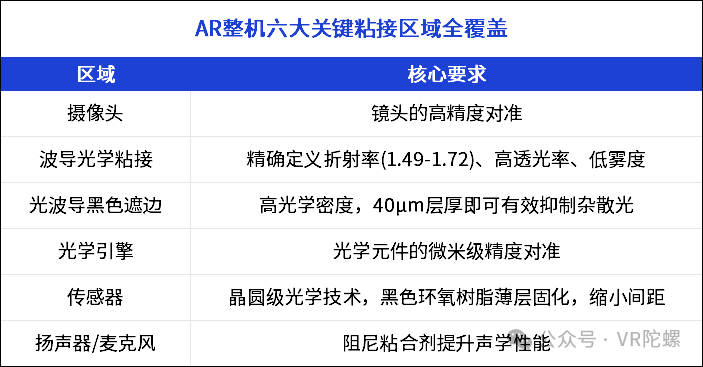
扬声器网罩所采用的粘接胶如果硬度过高, 其声音表现会发闷, 而如果该胶过软, 则会导致高频信号发生衰减, 由此可见, 胶质材料本身的物理特性确实会对最终的音质表现产生直接影响。
这项内容是在很多团队的BOM清单里面经常被漏掉的东西, 声学性能是必须写进粘接规格书里的。
胶水变光学系统一部分
在过去的时候, 胶水仅仅是负责把东西粘住而已。但是现在的情况是, 像折射率还有透光率这样的数据直接被写进了光路模型里面去。这些数值如今都变成了光学设计里面的前置输入参数。
在供应链环节里以前大家也就是管着一支胶, 但现在已经转变成了一起来共同开发一种粘接方面的解决方案, 并且这个业务线在2026年这个年份里面正在快速地进行加速推进。
请问你们所在团队在实现AR产品的批量生产阶段, 曾经遇到过得哪些关于粘接良率的具体问题呢? 欢迎在评论区进行分享与交流, 如果你觉得这些内容确实具有参考价值, 不妨点击点赞按钮, 并将其转发给业内的同行人员。