Ingantec红光 MicroLED:EQE 超 20%,突破全彩显示关键瓶颈
目前Micro-LED全彩显示通常需要结合不同材料体系,其中传统AlInGaP红光Micro-LED在像素尺寸持续缩小时容易出现效率下降问题。Ingantec此次公布的5μm红光器件数据,也意味着InGaN红光Micro-LED在小尺寸像素下的效率表现正在继续提升。
Micro-LED的红光部分, 一直是全彩显示技术里最让人头疼的瓶颈所在。这次, 五微米的InGaN红光效率突破了百分之二十的水平, 这一成果, 就像是给AR眼镜的全彩微显示领域扔下去了一颗定心丸, 让人一下子放心了。
5微米红光器件跑出什么数据
近日, 有一家厂商公布了关于红光氮化铟镓器件的进展情况, 具体内容为峰值外量子效率超过了百分之二十, 发光波长落在了六百二十纳米到六百二十五纳米这个区间里面, 该器件采用的是传统的c平面氮化铟镓外延结构形式, 没有更换材料体系。
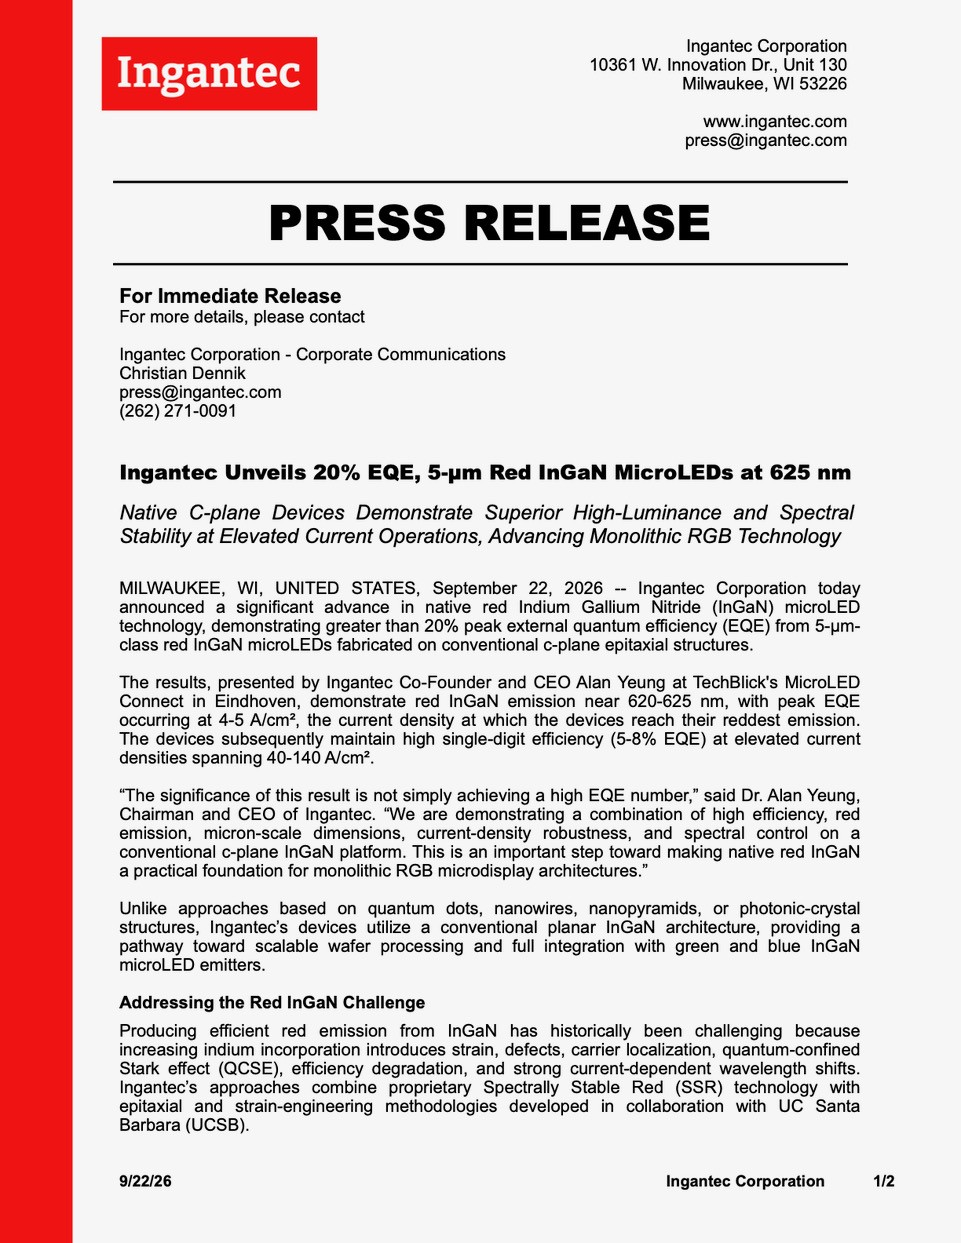
当电流密度被调整至每平方厘米4毫安到5毫安的区间时, 就能实现超过百分之20的效率数值。在像素单位为5微米这种微观尺度条件下, 该数据所具备的技术分量是相当充足的。
制造商方面同时指出, 倘若使电流强度进一步继续提升, 那么在亮度表现与光谱稳定性这两个方面的指标, 也依旧能够保持稳固可靠的状态而不出现问题。
红光像素缩小就掉效率
传统的红光Micro-LED技术大多使用AlGaInP材料体系或者AlInGaN材料体系。当像素尺寸缩小到三五微米左右的时候, 量子限制效应会变得非常强, 同时表面复合损失也会急剧增加。由于这些因素的存在, 发光效率就会迅速下降。这就导致实际的亮度水平无法达到原本设计时所规定的技术指标要求。
现在全彩方案普遍的做法是, 红、绿、蓝分别采用不同的衬底和材料进行制作, 然后继续进行异质晶圆键合转移。多套材料的使用意味着良率比较难以控制, 工序比较多, 成本也随之不断上升, 这通常会导致量产节奏被卡住的情况发生。
全InGaN省掉哪些环节
红、绿、蓝三种颜色的器件都采用氮化铟镓这种材料。它们共用一套外延生长的工艺, 也共用一套光刻和刻蚀的流程,所以能够做到全部通吃完毕。因此就不需要去跨体系地去做晶圆键合这一道工序了。产线的兼容性表现得非常好, 具体的工序数量被砍掉了。